
Apa saja faktor yang mempengaruhi kualitas pembengkokan siku mulus selama produksi?
Dec 03, 2025
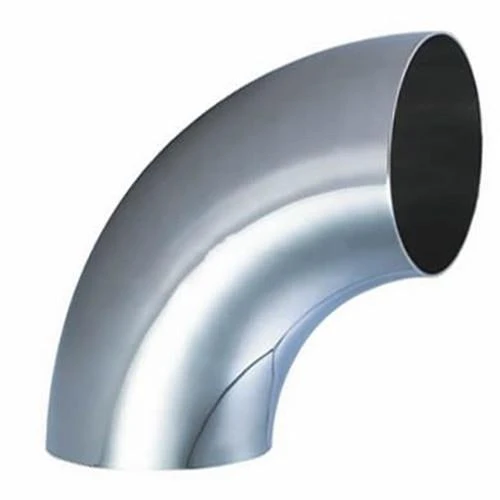
Dalam proses pembuatan siku mulus, memastikan pembengkokan berkualitas tinggi adalah hal yang paling penting. Sebagai pemasok siku mulus, saya telah menyaksikan secara langsung berbagai faktor yang secara signifikan dapat mempengaruhi kualitas lentur alat kelengkapan pipa penting ini. Di blog ini, saya akan mempelajari faktor-faktor ini untuk memberikan pemahaman komprehensif tentang apa yang diperlukan untuk menghasilkan siku mulus terbaik.
Sifat Bahan
Bahan siku mulus memainkan peran mendasar dalam menentukan kualitas lenturnya. Bahan yang berbeda memiliki sifat mekanik yang berbeda, seperti kekuatan luluh, kekuatan tarik, dan keuletan. Misalnya, baja karbon adalah bahan yang umum digunakan untuk siku mulus. Daktilitasnya yang relatif tinggi memungkinkan sifat mampu bentuk yang lebih baik selama proses pembengkokan. Di sisi lain, beberapa baja paduan tinggi mungkin memiliki kekuatan lebih tinggi tetapi keuletan lebih rendah, sehingga membuat pembengkokan menjadi lebih sulit.
Komposisi kimia bahan juga penting. Unsur-unsur seperti karbon, mangan, dan belerang dapat mempengaruhi sifat material. Jumlah belerang yang berlebihan dapat menyebabkan kerapuhan panas, yang dapat menyebabkan retakan pada saat pembengkokan. Keseimbangan yang tepat dari elemen-elemen ini sangat penting untuk mencapai hasil pembengkokan yang baik. LihatSiku Standar Pemasangan Pipauntuk informasi lebih lanjut tentang bahan siku standar.
Ketebalan Dinding Pipa
Ketebalan dinding pipa seamless yang digunakan untuk membuat siku merupakan faktor penting lainnya. Dinding yang lebih tebal dapat memberikan ketahanan yang lebih besar terhadap deformasi selama pembengkokan, namun juga membutuhkan lebih banyak tenaga untuk menekuk. Jika gaya tekukan tidak dikontrol dengan baik, hal ini dapat menyebabkan masalah seperti ovalitas (penampang siku menjadi lonjong dan bukannya melingkar) atau kerutan pada bagian dalam tikungan.
Sebaliknya, dinding yang lebih tipis mungkin lebih mudah ditekuk, namun lebih rentan mengalami penipisan selama proses pembengkokan. Penipisan dapat mengurangi integritas struktural siku dan membuatnya kurang cocok untuk aplikasi bertekanan tinggi. Oleh karena itu, memilih ketebalan dinding yang sesuai berdasarkan kebutuhan spesifik aplikasi sangatlah penting.
Radius Lentur
Jari-jari lentur didefinisikan sebagai jari-jari garis tengah tikungan. Radius tekukan yang lebih kecil memerlukan deformasi material pipa yang lebih parah, sehingga meningkatkan risiko cacat seperti retak, kerutan, dan penipisan berlebihan. Misalnya siku 90 derajat dengan radius lentur yang kecil akan mengalami konsentrasi tegangan yang lebih besar selama proses pembengkokan dibandingkan dengan siku yang radius lenturnya lebih besar.
Jari-jari tekukan yang lebih besar umumnya menghasilkan kualitas tekukan yang lebih baik karena memungkinkan deformasi pipa yang lebih bertahap. Namun, dalam beberapa aplikasi dengan ruang terbatas, radius tekukan yang lebih kecil mungkin diperlukan, dan teknik khusus perlu digunakan untuk memastikan kualitas tekukan. MemeriksaGB 12459 Baja Karbon Tempa Siku 90 Derajatuntuk contoh jari-jari lentur yang berbeda pada siku standar 90 derajat.
Metode Pembengkokan
Ada beberapa metode pembengkokan yang tersedia untuk pembuatan siku mulus, masing-masing memiliki kelebihan dan keterbatasannya sendiri.
Pembengkokan Dingin
Pembengkokan dingin dilakukan pada suhu kamar. Sangat cocok untuk pipa dengan diameter relatif kecil dan dinding tipis. Keuntungan utama dari pembengkokan dingin adalah tidak memerlukan pemanasan, sehingga dapat menghemat energi dan mencegah potensi perubahan sifat material akibat paparan suhu tinggi. Namun, pembengkokan dingin dapat menimbulkan tekanan internal yang signifikan pada pipa, yang mungkin perlu dihilangkan melalui perlakuan panas selanjutnya.
Pembengkokan Panas
Pembengkokan panas melibatkan pemanasan pipa ke kisaran suhu tertentu sebelum ditekuk. Cara ini lebih cocok untuk pipa berdinding tebal dan pipa yang terbuat dari bahan dengan keuletan rendah pada suhu kamar. Memanaskan pipa akan mengurangi kekuatan lelehnya dan meningkatkan keuletannya, sehingga lebih mudah untuk ditekuk. Namun, pembengkokan panas memerlukan kontrol suhu yang tepat. Jika suhu terlalu tinggi, material dapat mengalami pertumbuhan butiran yang dapat menurunkan sifat mekaniknya. Jika suhunya terlalu rendah, pipa mungkin tidak bisa ditekuk dengan benar.
Perkakas dan Perlengkapan
Kualitas perkakas dan perlengkapan yang digunakan dalam proses pembengkokan juga merupakan faktor kunci. Cetakan lentur harus memiliki bentuk dan dimensi yang benar untuk memastikan siku terbentuk secara akurat. Cetakan yang sudah usang atau tidak dirawat dengan baik dapat menyebabkan hasil pembengkokan yang tidak konsisten, seperti ketebalan dinding yang tidak rata atau sudut pembengkokan yang salah.
Mesin pembengkok harus mampu menerapkan gaya pembengkokan yang sesuai dan mempertahankan kecepatan pembengkokan yang stabil. Mesin dengan akurasi pengendalian yang buruk dapat menyebabkan pembengkokan berlebih atau pembengkokan terlalu rendah, sehingga menghasilkan siku yang tidak memenuhi spesifikasi yang disyaratkan. Perkakas berkualitas tinggi dan peralatan yang dirawat dengan baik sangat penting untuk menghasilkan siku mulus dengan kualitas lentur yang baik.
Keterampilan Operator
Keterampilan dan pengalaman operator memainkan peran penting dalam proses pembengkokan. Operator yang berpengalaman dapat melakukan penyesuaian secara real - time berdasarkan situasi aktual selama pembengkokan. Misalnya, mereka dapat mendeteksi tanda-tanda awal cacat seperti kerutan atau retak dan mengambil tindakan yang tepat untuk memperbaikinya.
Mereka juga memahami karakteristik berbagai material dan metode pembengkokan, serta dapat memilih parameter proses optimal untuk setiap pekerjaan. Pelatihan dan peningkatan keterampilan operator secara terus-menerus diperlukan untuk memastikan kualitas pembengkokan yang konsisten.

Perawatan Pasca-Bengkok
Setelah proses pembengkokan, perawatan pasca pembengkokan sering kali diperlukan untuk meningkatkan kualitas siku mulus. Perlakuan panas adalah proses pasca pembengkokan yang umum. Ini dapat menghilangkan tekanan internal yang dihasilkan selama pembengkokan, memperbaiki struktur mikro material, dan meningkatkan sifat mekaniknya.
Perawatan permukaan, seperti pengawetan dan pasivasi, dapat menghilangkan oksidasi atau kotoran pada permukaan siku, sehingga meningkatkan ketahanan terhadap korosi. Perawatan pasca pembengkokan yang tepat sangat penting untuk memastikan kinerja jangka panjang dan keandalan siku mulus.
Faktor Lingkungan
Faktor lingkungan juga dapat berdampak pada kualitas lentur. Misalnya, kelembapan yang tinggi dapat menyebabkan korosi pada permukaan pipa sebelum pembengkokan, yang dapat mempengaruhi proses pembengkokan dan kualitas akhir siku. Suhu ekstrim juga dapat mempengaruhi kinerja peralatan pembengkokan dan perilaku material.
Di lingkungan yang dingin, material mungkin menjadi lebih rapuh, sehingga meningkatkan risiko retak selama pembengkokan. Oleh karena itu, penting untuk sebisa mungkin mengendalikan kondisi lingkungan selama proses pembuatan.
Kesimpulannya, kualitas pembengkokan siku mulus dipengaruhi oleh banyak faktor, termasuk sifat material, ketebalan dinding pipa, radius pembengkokan, metode pembengkokan, perkakas dan perlengkapan, keterampilan operator, perawatan pasca pembengkokan, dan faktor lingkungan. Sebagai pemasok siku mulus, kami berkomitmen untuk mempertimbangkan dengan cermat semua faktor ini dalam proses produksi kami untuk memastikan bahwa kami memberikan siku mulus berkualitas tinggi kepada pelanggan kami.
Jika Anda sedang mencari siku mulus dan ingin mendiskusikan kebutuhan spesifik Anda, jangan ragu untuk menghubungi kami. Kami memiliki berbagai macam produk, termasukSiku Baja ANSI, dan tim ahli kami siap membantu Anda dalam menemukan solusi terbaik untuk proyek Anda.
Referensi
- ASME B16.9: Perlengkapan Pengelasan Buttwelding Baja Tempa Buatan Pabrik
- ASTM A234: Spesifikasi Standar untuk Perlengkapan Perpipaan dari Baja Karbon Tempa dan Baja Paduan untuk Layanan Suhu Sedang dan Tinggi
- ISO 15590 - 2: Industri minyak bumi dan gas alam - Perlengkapan pipa baja untuk saluran pipa - Kondisi pengiriman teknis - Bagian 2: Perlengkapan las